制造与质量
单一工厂全过程管控
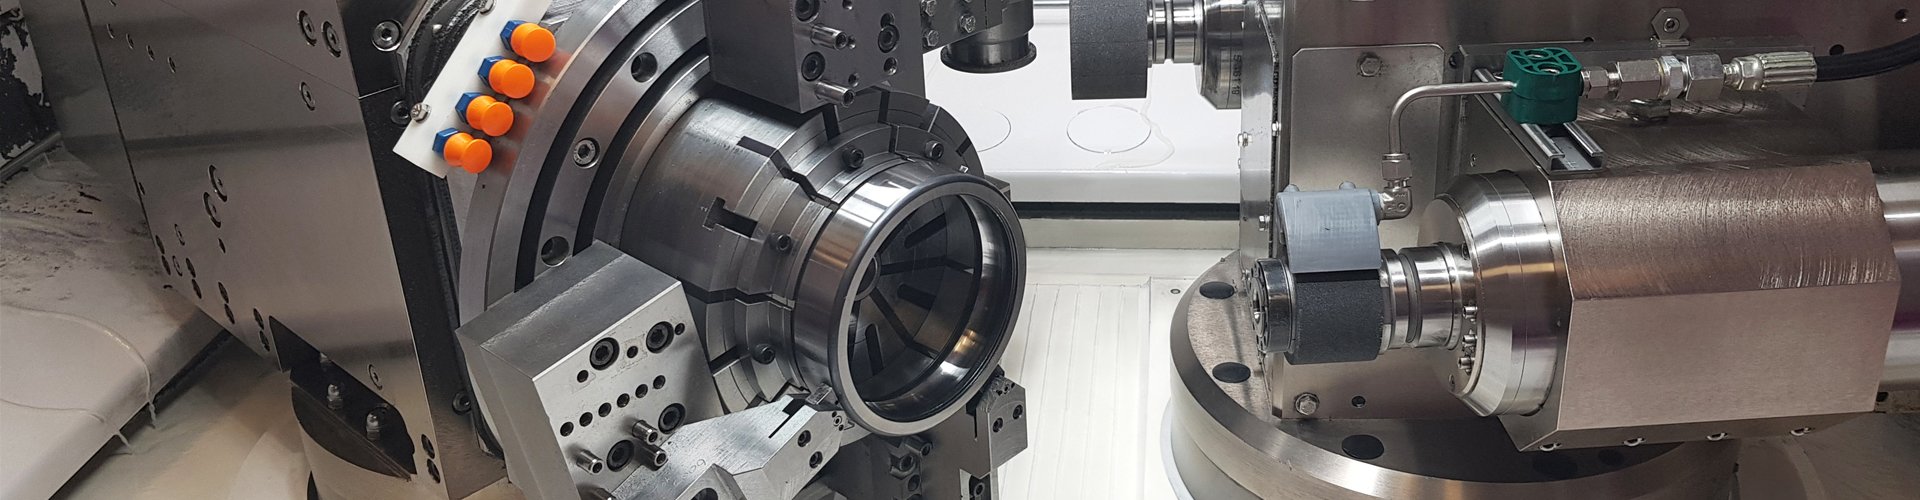
套圈车削、热处理、磨削与最终检验在同一厂区完成——每个精度等级均可追溯到同一条生产线。
端到端工艺流程
STEP 01
CNC 车削与磨削
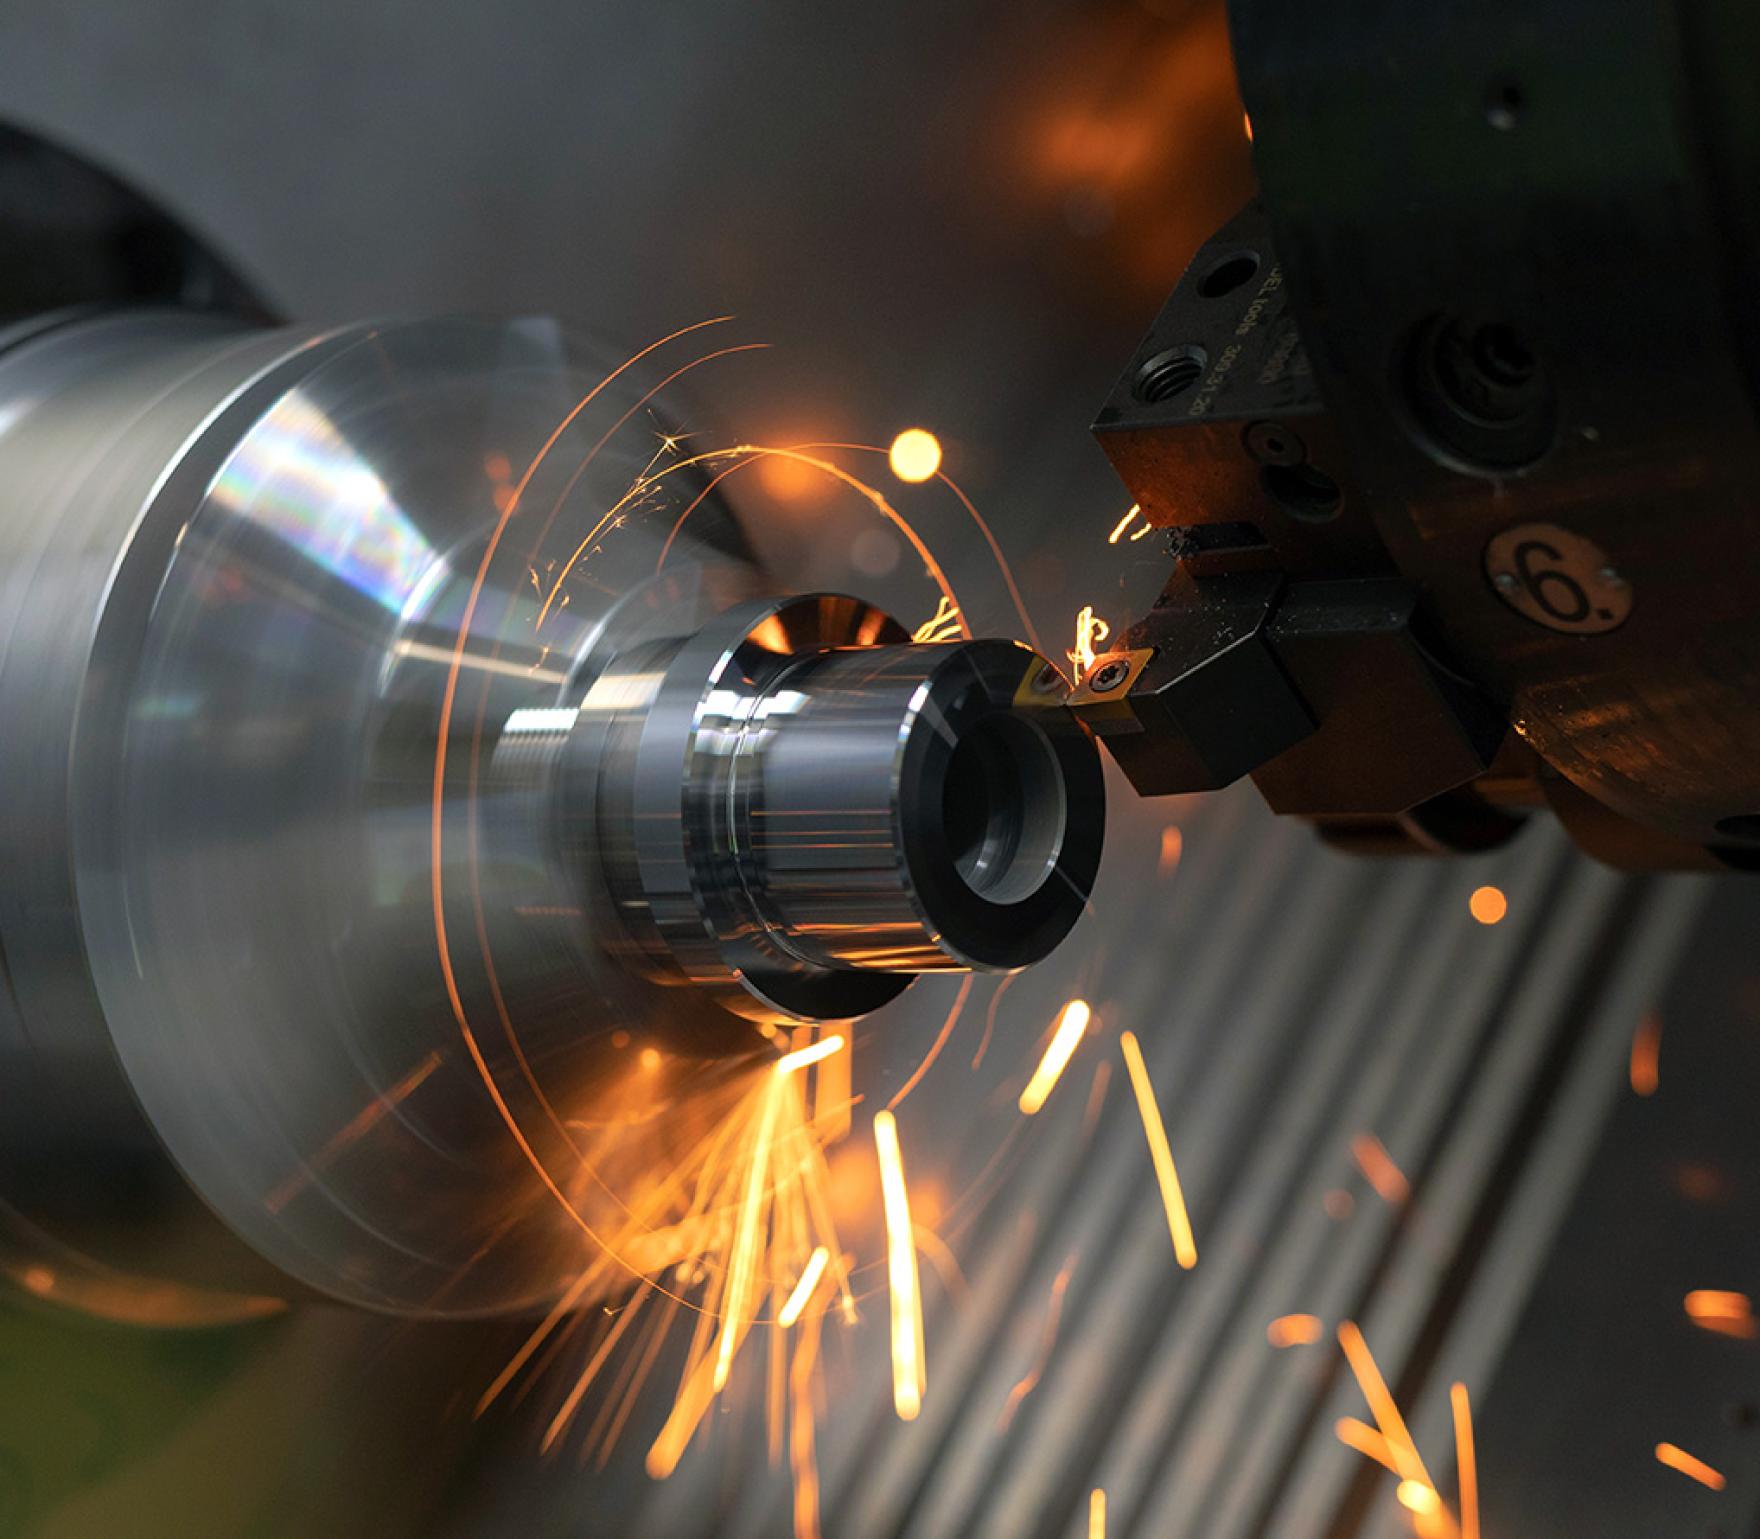
套圈车削、挡边与滚道磨削、超精加工均在专用生产线上完成。
STEP 02
热处理
整体淬透,配受控冷却与尺寸稳定化处理。
STEP 03
装配与密封
为轮毂单元总成装配保持架、安装油封并定量注脂。
STEP 04
计量与包装
每个精度等级在包装前完成圆度、振动与形位公差检测。
车间实景
套圈车削
专用 CNC 产线一次装夹完成外形轮廓与滚道车削。
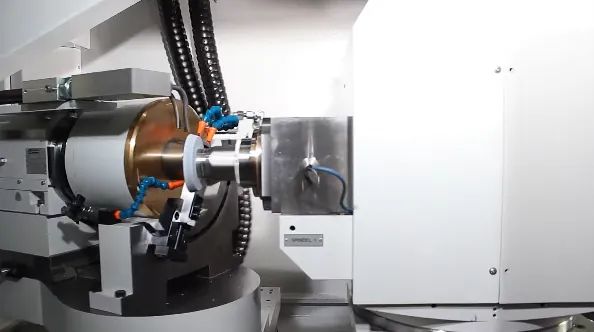
挡边磨削 · 装调
内圈挡边磨床针对批次一致性完成工装调整。
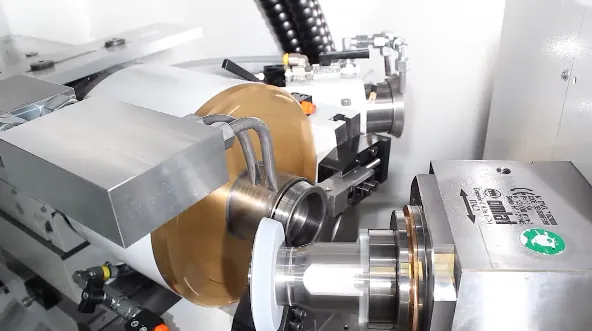
挡边磨削 · 精整
砂轮修整与挡边精整将几何精度控制在微米级。
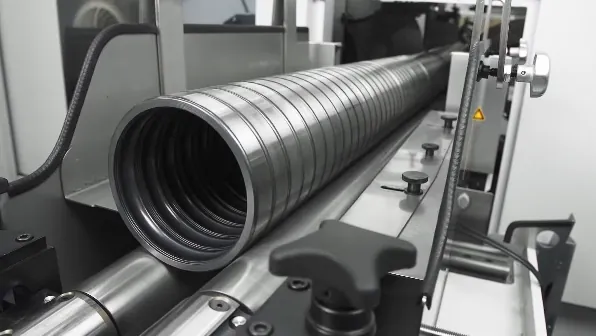
外圈磨削
磨削完成的外圈排队进入超精与最终检验工序。
20–320内径范围 mm
P6S–P5精度等级
Gen 1-3轮毂单元代数
40+出口国家
每套产品全面质检
- ✓包装前 100% 形位公差与圆度检验
- ✓每个精度等级均进行振动与噪声测试
- ✓轮毂单元出厂即设定游隙与预紧力矩
- ✓从套圈到成品全流程材料可追溯
- ✓计量实验室:按批次检测圆度、振动与形位公差
- ✓优化挡边几何形状,降低摩擦发热
交货周期
| 标准型号 | 3 天 |
|---|---|
| 批量订单 | 10 – 25 天 |
| 定制工装 | 25 天 |
| 配对成组 / 预调支承 | 面议 |
| 包装 | 单盒包装 · 可按需 OEM 贴牌 |
来厂审核我们的工艺
索取您所关注型号的生产流程——我们向诚意愿向客户公开工艺参数、检验记录与试验数据。
- ✓可应要求提供工艺与检验记录
- ✓批量订单前可先做样品试制
- ✓欢迎来厂考察或视频验厂