製造と品質
単一工場での一貫管理
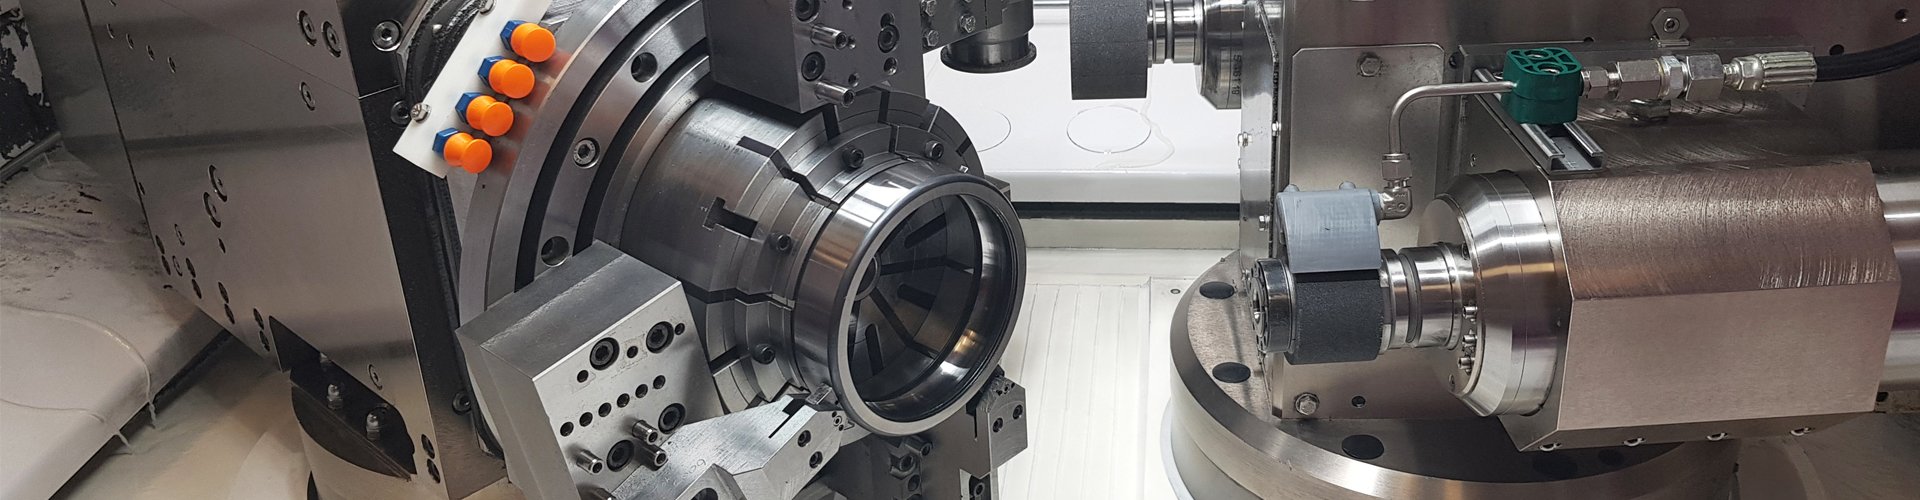
リング旋削・熱処理・研削・最終検査が同一工場内で完結 — あらゆる等級が同一ラインでトレース可能です。
工程の全体像
STEP 01
CNC 旋削・研削
専用ラインでリング旋削・軸段研削・軌道面研削・超仕上げを行います。
STEP 02
熱処理
制御冷却による全体焼入れと寸法安定化処理。
STEP 03
組立・密封
ハブユニット組立体向けに保持架組付け・シール取付・定量グリース充填を実施。
STEP 04
計測・梱包
全等級を梱包前に真円度・振動・幾何公差で検査します。
工場の様子
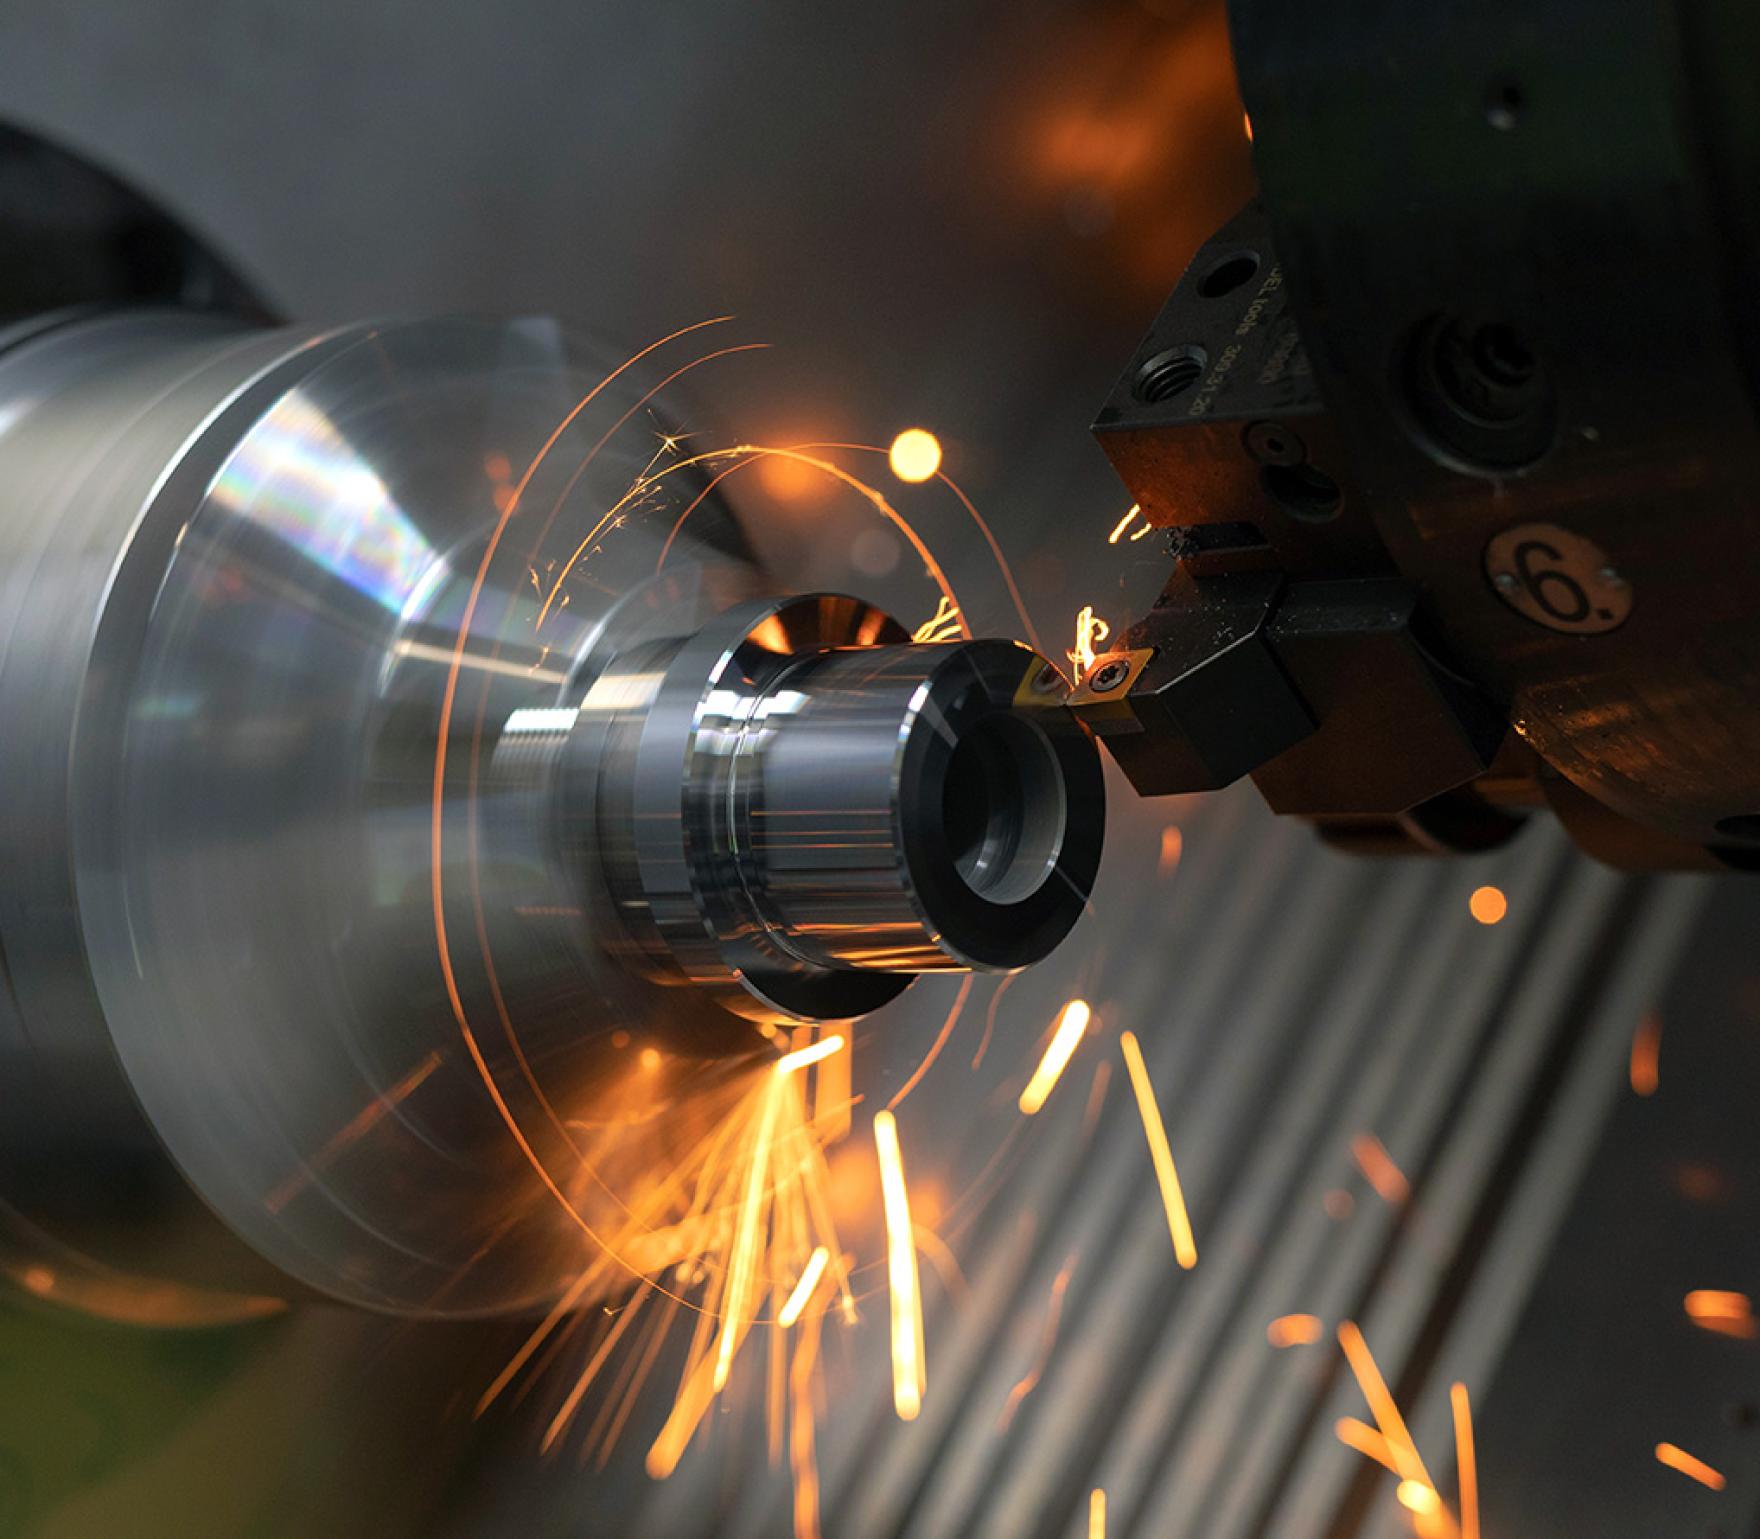
リング旋削
専用 CNC ラインで一段取りにより外形と軌道溝を旋削。
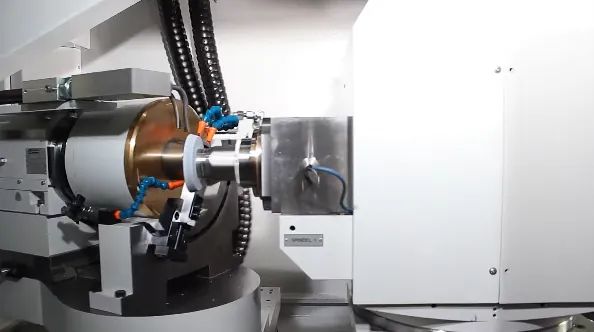
軸段研削 · 段取り
内輪軸段研削盤をロット間の一貫性に向けて段取り換え。
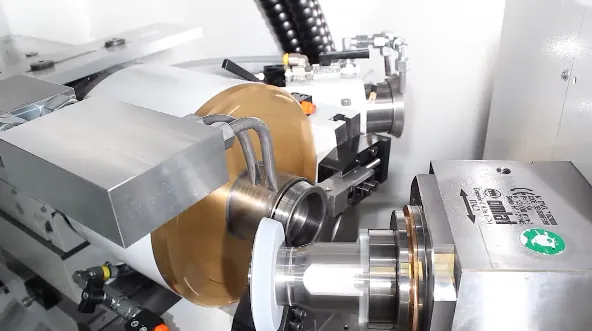
軸段研削 · 仕上げ
砥石ドレッシングと軸段仕上げで幾何精度をマイクロレベルに保持。
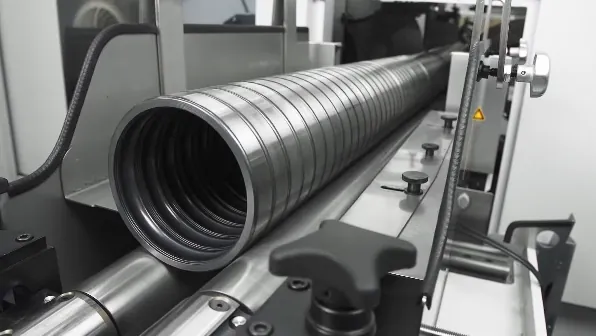
外輪研削
研削済み外輪が超仕上げ・最終検査の順番を待ちます。
20–320内径範囲 mm
P6S–P5精度等級
Gen 1-3ハブユニット世代
40+輸出国
全数に及ぶ品質管理
- ✓梱包前の幾何公差・真円度 100% 検査
- ✓全等級で振動・騒音テストを実施
- ✓ハブユニットはアソビ・予圧トルクを工場で設定
- ✓リングから完成品まで材料の完全トレーサビリティ
- ✓計測室:ロットごとに真円度・振動・幾何公差を測定
- ✓摩擦発熱を抑える軸段形状の最適化
納期
| 標準モデル | 3 日 |
|---|---|
| 量産注文 | 10 – 25 日 |
| 専用治具 | 25 日 |
| 組み合わせセット / 予調整品 | ご相談 |
| 梱包 | 単品箱 · OEM ブランド対応可 |
工程のご監査を
対象モデルの生産フローをお申し付けください — 真剣な購入者には工程パラメータ・検査記録・試験データを公開します。
- ✓工程・検査記録を請求に応じて公開
- ✓量産発注前にサンプル試作が可能
- ✓工場見学・動画監査も歓迎します